
Сучасне виробництво металевих деталей дедалі більше залежить від точності підготовки, автоматизації та правильно підібраної технології. Якщо раніше значну частину операцій виконували вручну, сьогодні багато процесів можна запрограмувати та повторювати з мінімальними відхиленнями.
Особливо це помітно під час роботи з листовим металом, трубами та профільними заготовками. Їх можна спочатку розкроїти за цифровим кресленням, а потім надати необхідну форму за допомогою згинання. Такий підхід дозволяє отримувати деталі, які точно відповідають конструктивним вимогам.
Серед технологій, що широко використовуються для таких завдань, важливе місце займають лазерне різання, обробка труб і профілів, а також гнуття на верстатах із числовим програмним управлінням.
Як лазер перетворює креслення на деталь
Лазерне різання починається не з металевого листа, а з цифрової геометрії майбутньої деталі. Креслення містить зовнішній контур, отвори, пази та інші елементи, які потрібно відтворити на заготовці.
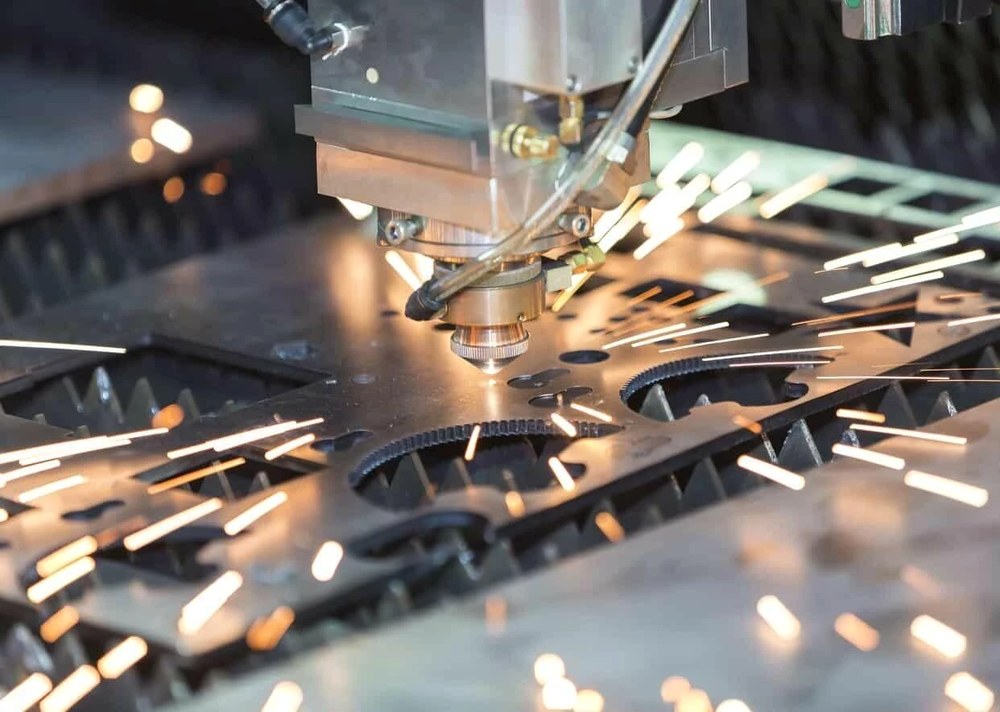
Програмне забезпечення перетворює цю геометрію на траєкторію руху ріжучої головки. Лазерний промінь концентрує енергію на невеликій ділянці металу, після чого розплавлений матеріал видаляється з області різання потоком допоміжного газу.
Технологія дозволяє створювати як прості прямокутні заготовки, так і деталі зі складними контурами та великою кількістю внутрішніх отворів.
Більше про поєднання лазерної обробки листа, труб та інших видів металообробки можна дізнатися за адресою лазерна різка металу та труб у Харкові.
Після вирізання деталь може бути готовою до наступної операції або використовуватися окремо — усе залежить від її призначення та конструкції.
Чому важлива точність першого різу
Під час виготовлення одиничної деталі помилка в кілька міліметрів іноді може бути виправлена додатковою обробкою. У серійному виробництві ситуація зовсім інша: одна помилка у вихідному кресленні або програмі може повторитися на десятках чи сотнях деталей.
Саме тому перед запуском партії важливо перевірити цифровий файл, матеріал, товщину листа та основні розміри майбутнього виробу.
Автоматизація не скасовує необхідності контролю. Навпаки, чим точнішим є виробничий процес, тим важливішими стають правильні вихідні дані.
Які матеріали підходять для лазерної обробки
Лазерне обладнання може використовуватися для роботи з різними металами, однак параметри обробки залежать від конкретного матеріалу.
У виробничій практиці часто обробляють вуглецеву та нержавіючу сталь, алюмінієві сплави, оцинкований метал та інші матеріали, сумісні з конкретним обладнанням.
Метали відрізняються теплопровідністю, температурою плавлення та здатністю відбивати лазерне випромінювання. Тому режим, який добре працює для одного матеріалу, не обов’язково буде оптимальним для іншого.
Важливе значення має і товщина. Тонкий лист потребує одних параметрів, тоді як для товстішої заготовки необхідно змінювати потужність, швидкість переміщення та інші налаштування.
Чим різання труб відрізняється від роботи з листом
Листова заготовка має відносно просту геометрію — її поверхня є плоскою. Труба або профіль мають об’ємну форму, тому під час обробки необхідно враховувати положення заготовки та геометрію її поверхні.
Лазерна технологія дозволяє створювати на трубах не тільки поперечні розрізи, а й отвори, пази, складні торцеві контури та інші елементи.
Це особливо корисно під час виготовлення каркасів, рам, опор, меблевих конструкцій та інших виробів, де кілька металевих елементів повинні точно з’єднуватися між собою.
При правильній підготовці креслення частину технологічних операцій можна перенести безпосередньо на етап лазерного різання.
Що відбувається після лазерного різання
Вирізана заготовка далеко не завжди є готовим виробом. У багатьох конструкціях плоску деталь потрібно зігнути, з’єднати з іншими елементами або виконати додаткову обробку.
Наприклад, з одного листа можна вирізати розгортку корпусу, а потім сформувати з неї об’ємну деталь за допомогою згинання. Такий метод дозволяє зменшити кількість окремих деталей і зварних з’єднань.
Саме на цьому етапі особливого значення набуває правильний розрахунок ліній згину.
Як працює гнуття листового металу
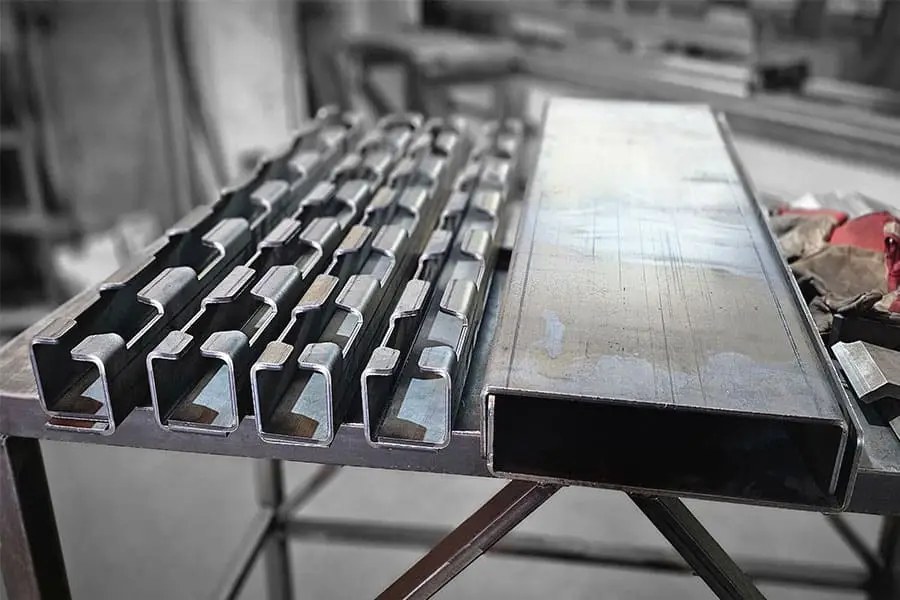
Гнуття змінює форму листової заготовки за рахунок прикладання контрольованого зусилля. На відміну від різання, матеріал не відділяється, а деформується в потрібній зоні.
На сучасних пресах із числовим програмним управлінням можна задавати кут та послідовність згинів, що особливо важливо для деталей складної форми. При цьому необхідно враховувати товщину металу, його властивості, радіус згину та конструкцію інструменту.
Для більш детального ознайомлення з технологією можна переглянути інформацію за адресою гнуття листового металу.
Чому метал не завжди згинається точно по кресленню
На перший погляд здається, що достатньо просто накреслити лінію згину та виконати операцію у вказаному місці. Насправді під час деформації металу відбуваються фізичні зміни, які необхідно враховувати ще під час проєктування.
Після зняття навантаження матеріал частково повертається до початкової форми. Це явище називають пружним поверненням. Його величина залежить від матеріалу, товщини, ширини та параметрів конкретного згину.
Тому технологічна програма може враховувати певну компенсацію, щоб після завершення операції отримати необхідний фактичний кут.
Від чого залежить якість згину
На результат впливає не тільки сам прес. Важливими є правильний вибір інструменту, товщина металу, радіус згину, напрямок прокату та послідовність операцій.
- товщина листа;
- марка та властивості металу;
- необхідний кут;
- внутрішній радіус згину;
- ширина полиць;
- відстань між сусідніми згинами;
- послідовність виконання операцій.
Якщо ці параметри враховані ще на етапі підготовки креслення, ризик виникнення проблем під час виробництва значно зменшується.
Чому послідовність згинів має значення
Складна деталь може містити кілька згинів, які неможливо виконати в довільному порядку. Уже сформована полиця іноді заважає встановити заготовку або доступу інструменту до наступної ділянки.
Тому для кожної складної деталі необхідно визначити оптимальну послідовність операцій.
Правильно складена технологічна карта дозволяє не тільки отримати потрібну форму, а й уникнути контакту вже зігнутих частин із обладнанням.
Як поєднання різання та згинання спрощує виробництво
Розглянемо типовий приклад. Потрібно виготовити металевий корпус із кількома отворами, монтажними пазами та бічними стінками.
Спочатку на листі вирізають розгортку корпусу. Отвори та технологічні прорізи виконуються ще в плоскому стані, коли доступ до поверхні максимально зручний. Після цього заготовку передають на згинання. По заданих лініях формуються стінки та необхідні монтажні площини.
У результаті з однієї плоскої заготовки можна отримати просторову деталь із точно розташованими отворами.
Як підготувати креслення для виробництва
Креслення для лазерного різання та згинання повинно містити достатньо інформації для правильного відтворення деталі.
Для плоскої заготовки особливо важливі зовнішній контур, отвори, пази та розміри. Якщо деталь після різання буде згинатися, необхідно також врахувати лінії згину та конструктивні особливості майбутнього виробу.
Поширеними форматами цифрових креслень є DXF та DWG. Перед передачею файлу варто перевірити масштаб, одиниці вимірювання та відсутність зайвих ліній.
Для складних деталей корисно додатково надати тривимірну модель або готовий ескіз виробу, щоб технолог міг краще зрозуміти кінцеву форму.
Що таке технологічний припуск
Під час виготовлення деталей необхідно враховувати, що реальний виробничий процес відрізняється від ідеальної геометрії на екрані.
Для деяких операцій потрібні технологічні припуски або коригування розмірів. Особливо це стосується деталей, які після різання проходять згинання.
Якщо просто розгорнути готову тривимірну модель у плоский контур без урахування властивостей матеріалу, після згинання розміри можуть відрізнятися від очікуваних.
Тому розгортка складної деталі повинна готуватися з урахуванням технології її подальшого формування.
Коли потрібна серійна обробка
ЧПУ-технології особливо ефективні під час виготовлення серій однакових деталей. Після підготовки програми обладнання може повторювати задану операцію багато разів.
Це зменшує залежність результату від ручної роботи та дозволяє підтримувати однакові параметри всієї партії. Для першої деталі серії бажано виконати контроль. Перевіряють основні розміри, положення отворів, кути згину та відповідність кресленню.
Якщо тестовий зразок відповідає вимогам, можна переходити до виготовлення решти партії.
Як зменшити кількість відходів
Ефективність виробництва залежить не тільки від швидкості верстата. Важливо також раціонально використовувати метал.
Якщо на одному листі правильно розташувати кілька деталей, можна зменшити кількість обрізків. Програмне забезпечення для розкрою допомагає оптимізувати розташування контурів з урахуванням необхідних технологічних проміжків.
Особливо відчутний ефект це дає під час серійного виробництва, коли використовується багато листів одного матеріалу.
Контроль готових деталей
Навіть автоматизований процес потребує контролю. Після виготовлення деталі можуть перевірятися за основними габаритами, положенням отворів, кутами та іншими параметрами.
Для складних виробів важливо контролювати не тільки окремі розміри, а й взаємне положення елементів.
Наприклад, корпус може мати правильну довжину та ширину, але неправильно розташований отвір зробить його непридатним для монтажу. Тому контроль повинен відповідати реальному призначенню деталі.
Лазерна обробка і гнуття як єдиний процес
Поєднання кількох технологій дозволяє розглядати виготовлення деталі як єдиний виробничий процес. Спочатку визначають кінцеву геометрію, потім створюють розгортку, виконують різання та після цього формують об’ємну конструкцію.
Такий підхід особливо корисний для корпусів, кронштейнів, монтажних елементів, деталей обладнання та металевих конструкцій.
Головна перевага полягає в тому, що кожна операція планується з урахуванням наступної. Це допомагає уникати ситуацій, коли вже готову деталь неможливо встановити на обладнання для подальшої обробки.
Що варто перевірити перед виробництвом
- чи правильно вказаний матеріал;
- чи відповідає товщина фактичній заготовці;
- чи правильно заданий масштаб креслення;
- чи перевірені всі отвори та пази;
- чи враховані лінії згину;
- чи достатньо місця для виконання згинів;
- чи зрозуміла послідовність операцій;
- чи визначені основні контрольні розміри.
Така перевірка займає значно менше часу, ніж виправлення помилок після виготовлення всієї партії.
Сучасна металообробка все більше переходить від окремих ручних операцій до взаємопов’язаного цифрового виробництва. Лазерне різання дозволяє точно сформувати плоску заготовку, а ЧПУ-гнуття — перетворити її на деталь потрібної просторової форми.
Якість результату залежить від усієї послідовності — від правильного креслення та вибору матеріалу до налаштування обладнання і контролю готового виробу.
Особливо ефективним є підхід, коли різання та згинання плануються разом. У такому випадку можна заздалегідь врахувати технологічні особливості, зменшити кількість відходів і отримати деталь, яка точно відповідає конструктивному задуму.


